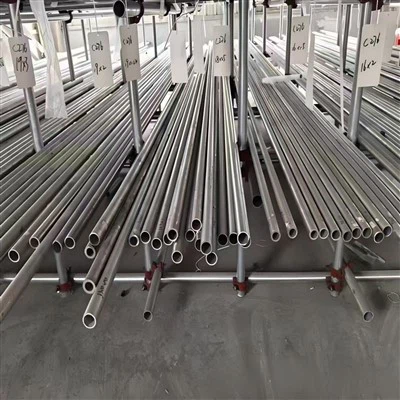
Produsen Tabung Diasah untuk Barel Silinder Hidraulik
Bor Presisi-Tabung Jadi untuk Produksi Silinder Hidraulik dan Pneumatik
Xi'an Dongmeng Group Co., Ltd. memasok tabung yang diasah, tabung yang dikilap dan digulung-tabung yang mengilap, dan tabung silinder yang siap-untuk-asah untuk produsen peralatan hidrolik, spesialis perbaikan silinder, distributor, dan OEM industri.
Tabung silinder kami dapat dibuat dengan konstruksi-ditarik dingin-ditarik/DOM yang mulus, dilas dingin-dan dibor-dan-diasah. Kelompok material yang tersedia meliputi E215, E235, E255, E355, persyaratan ST35/ST45/ST52 lama, baja karbon dan baja paduan ASTM A519, dan grade kromium-molibdenum tertentu.
Setiap penawaran ditinjau berdasarkan ukuran lubang yang disyaratkan, kelas toleransi, profil permukaan, kondisi material, rute pemrosesan, dan dokumen inspeksi—tidak hanya mutu baja nominal.
Konfigurasi yang tersedia
Diasah, SRB atau-siap-mengasah membosankan
Tabung dasar yang ditarik dingin-tanpa sambungan atau dilas
H8 dan H9 selesai membosankan; H7 atau H10 dapat ditinjau
Indikasi kekasaran lubang dari Ra 0,2–0,8 μm
Opsi-potong-panjangnya dan akhiri-pemrosesan
EN 10204 3.1 MTC dan opsi pemeriksaan tambahan
Dimensi metrik dan imperial
Minta Penawaran Tabung yang Diasah
Kirim Gambar Anda
Apa Itu Tabung yang Diasah?
Tabung yang diasah adalah tabung baja presisi yang diameter dalamnya telah diselesaikan-dengan batu asah yang bersifat abrasif. Proses ini menghilangkan sejumlah material secara terkendali untuk meningkatkan diameter lubang, silindris, kebulatan, dan tekstur permukaan.
Tidak seperti pipa seamless biasa, tabung yang diasah-setingkat silinder harus dibeli sesuai dengan persyaratan pembuatan lubangnya. Pembeli harus menentukan ID, kelas toleransi, profil kekasaran atau permukaan, konstruksi tabung, tingkat material, kondisi-perlakuan panas, kelurusan, dan persyaratan inspeksi.
Sebuah "tabung mulus", "tabung ASTM A519" atau "tabung E355" tidak secara otomatis merupakan tong silinder hidrolik yang sudah jadi. Penyelesaian pengasahan atau SRB dan kriteria penerimaan lubang yang disyaratkan harus dinyatakan secara terpisah dalam spesifikasi pembelian.
Catatan teknik:Standar material dan ketebalan dinding nominal tidak secara independen menentukan tekanan kerja yang diijinkan dari silinder hidrolik yang sudah jadi. Perancang silinder harus memverifikasi tegangan dinding, kelelahan, konstruksi ujung, zona las, tekanan tahan, tekuk, dan kode desain peralatan yang berlaku.
-
![Produsen Tabung Silinder Hidraulik ASTM A519|Tabung Baja Mekanik Mulus untuk Silinder Hidraulik]() Produsen Tabung Silinder Hidraulik ASTM A519|Tabung Baja Mekanik Mulus untuk Silinder H...Nama Produk: Tabung Silinder Hidraulik ASTM A519. Jenis Produk: Tabung Baja Mekanis Mulus. Aplikasi Utama: Barel Silinder Hidraulik / Aktuator Hidraulik. Standar: ASTM A519 / ASTM A519M. Nilai Umum:
-
![EN 10305-1 E215 Tabung Baja Mulus yang Diasah]() EN 10305-1 E215 Tabung Baja Mulus yang DiasahNama Produk: EN 10305-1 E215 Tabung Baja Mulus yang Diasah. Juga Dikenal Sebagai: Tabung Diasah / Tabung Silinder Hidraulik / Pipa Diasah CDS. Bentuk: Tabung Ditarik Dingin Tanpa Jahitan. Standar: EN
-
![EN 10305-1 E235 Tabung Baja Mulus yang Diasah]() EN 10305-1 E235 Tabung Baja Mulus yang Diasah1.Standar: EN 10305-1, EN 10305-4. 2.Bahan: E235. 3.Teknis:dingin-digambar mulus. 4.Ukuran: OD: 40-200mm WT:0,5-0,8mm.
-
![EN 10305-1 E255 Tabung Baja Mulus yang Diasah]() EN 10305-1 E255 Tabung Baja Mulus yang Diasah1.Standar: EN 10305-1, EN 10305-4. 2.Bahan: E255. 3.Teknis:dingin-digambar mulus. 4.Ukuran: OD: 40-200mm WT:0,5-0,8mm.
-
![EN 10305-1 E355 Tabung Baja Mulus yang Diasah]() EN 10305-1 E355 Tabung Baja Mulus yang DiasahStandar:EN 10305-1, EN 10305-4. Bahan:E215, E235, E255, E355, C35E, C45E, 25CrMo4, 42CrMo4. Teknis:dingin-digambar dengan mulus. Ukuran: OD: 40-200mm WT:0,5-0,8mm.
-
![EN 10305-1 C35E Tabung Baja Mulus yang Diasah]() EN 10305-1 C35E Tabung Baja Mulus yang DiasahStandar: EN 10305-1, EN 10305-4. Bahan:E215, E235, E255, E355, C35E, C45E, 25CrMo4, 42CrMo4. Teknis:dingin-digambar dengan mulus. Ukuran: OD: 40-200mm WT:0,5-0,8mm.
-
![EN 10305-1 C45E Tabung Baja Mulus yang Diasah]() EN 10305-1 C45E Tabung Baja Mulus yang DiasahStandar:EN 10305-1, EN 10305-4. Bahan: C45E. Teknis:dingin-digambar dengan mulus. Ukuran: OD: 40-200mm WT:0,5-0,8mm.
-
![EN 10305-1 25Tabung Baja Mulus yang Diasah CrMo4]() EN 10305-1 25Tabung Baja Mulus yang Diasah CrMo4Standar: EN 10305-1, EN 10305-4. Bahan: 25CrMo4. Teknis:dingin-digambar dengan mulus. Ukuran: OD: 40-200mm WT:0,5-0,8mm.
-
![EN 10305-1 42Tabung Baja Mulus yang Diasah CrMo4]() EN 10305-1 42Tabung Baja Mulus yang Diasah CrMo41.Standar: EN 10305-1, EN 10305-4. 2. Bahan: E215, E235, E255, E355, C35E, C45E, 25CrMo4, 42CrMo4. 3.Teknis:dingin-digambar mulus. 4.Ukuran: OD: 40-200mm WT:0,5-0,8mm.
-
![DIN 2391-1 St35 Tabung Baja Mulus yang Diasah]() DIN 2391-1 St35 Tabung Baja Mulus yang DiasahStandar: DIN 2391-1. Bahan: St35. Teknis: dingin-digambar mulus. Kondisi Pengiriman: BK.BKW,BK+S,GBK,NBK. Kelurusan: maks 0,5mm/1m untuk tabung di bawah 3m, maks 0,8mm/1m untuk tabung antara 3 hingga
-
![DIN 2391-1 St52 Tabung Baja Mulus yang Diasah]() DIN 2391-1 St52 Tabung Baja Mulus yang Diasah1.Standar: DIN 2391-1. 2.Bahan: St52. 3.Teknis: dingin-digambar mulus. 4.Teknologi: diasah & SRB (Skived dan Roller Burnished).. 5.Aplikasi: digunakan pada silinder hidrolik Mesin Berat, Crane,
-
![DIN 2391-1 St45 Tabung Baja Mulus yang Diasah]() DIN 2391-1 St45 Tabung Baja Mulus yang Diasah1.Standar: DIN 2391-1. 2.Bahan: St45. 3.Teknis: dingin-digambar mulus. 4.Teknologi: diasah & SRB (Skived dan Roller Burnished).. 5.Aplikasi: digunakan pada silinder hidrolik Mesin Berat, Crane,


Rangkaian Produk Tabung Diasah
Dingin-Tabung Diasah Tanpa Jahitan
Diproduksi dari pipa mekanis atau presisi yang mulus diikuti dengan penarikan dingin, perlakuan panas jika diperlukan, pelurusan, dan pengasahan internal. Ini biasanya dipilih ketika pembeli membutuhkan laras yang mulus, dimensi yang terkontrol, dan fleksibilitas untuk jumlah khusus atau penyelesaian lubang.
Pilihan material umum termasuk E235, E355, MT1020, 1026, 1035, 1045, 4130 dan 4140.
Skived dan Roller-Tabung Terbakar — Tabung SRB
Pemrosesan SRB menggabungkan skiving internal dengan roller burnishing. Skiving menentukan dimensi dan bentuk lubang yang diperlukan, sedangkan roller burnishing secara plastis menghaluskan puncak permukaan.
SRB sering kali dipilih untuk produksi silinder OEM berulang yang mengutamakan efisiensi produksi dan permukaan tipe dataran tinggi yang konsisten. Profil permukaan yang dibutuhkan tetap harus disesuaikan dengan sistem seal dan aplikasinya.
Dilas Dingin-Tabung Silinder Ditarik / DOM
Tabung yang dilas ditarik dingin di atas mandrel untuk meningkatkan akurasi dimensi, konsentrisitas, dan konsistensi permukaan. Kemudian bisa diasah atau BPRS selesai.
Tabung silinder DOM dapat memberikan opsi{0}}yang hemat biaya untuk aplikasi hidraulik dan pneumatik yang sesuai, namun integritas las, ovalitas, variasi dinding, dan standar produk yang berlaku harus disetujui sebelum memesan.
Siap-untuk-Mengasah Tube
Pipa yang siap-untuk-diasah dilengkapi dengan kelonggaran pemesinan pada diameter bagian dalam sehingga pelanggan dapat melakukan pengasahan akhir setelah pemotongan, pengelasan, atau fabrikasi lainnya.
Pilih opsi ini ketika:
Lubang terakhir harus diselesaikan setelah fabrikasi barel
Pabrik Anda mengontrol profil permukaan spesifik segelnya sendiri
ID akhir non-standar diperlukan
Pekerjaan perbaikan atau rekondisi memerlukan tambahan kelonggaran lubang
Bosan dan Diasah-Tabung Dinding Berat
Tabung mulus berdinding-selesai atau berat-yang panas dapat dibor dan diasah bila bagian atau diameter dinding yang diperlukan berada di luar kisaran-penarikan dingin yang praktis. Ketersediaan, konsentrisitas, kelonggaran pemesinan, dan toleransi akhir harus ditinjau berdasarkan gambar.
Jelajahi Tabung yang Diasah berdasarkan Standar, Kelas, dan Toleransi
Tabung Silinder Hidraulik ASTM A519 — pipa mekanis karbon dan paduan mulus dengan opsi diasah atau SRB
EN 10305-1 Tabung Baja Mulus Diasah E355 — tabung silinder presisi berkekuatan tinggi
DIN 2391 ST52 Tabung Baja Mulus yang Diasah — persyaratan pembelian ST52 yang lama
ASTM A519 4130 Honed Tube — opsi paduan kromium-molibdenum
ASTM A519 4140 Honed Tube — pipa silinder paduan berkekuatan-lebih tinggi
Tabung Silinder Toleransi ISO H8 — pemilihan toleransi lubang yang presisi
Tabung Silinder Toleransi ISO H9 — opsi toleransi lubang yang ekonomis
Tabung Silinder Hidraulik JIS G 3473 — tabung baja karbon khusus untuk barel silinder
Pasokan Umum dan Jangkauan Pemrosesan
| Parameter | Rentang Kutipan Umum | Persyaratan Pemesanan |
| Konstruksi-tabung dasar | Dingin-ditarik mulus, dilas dingin-ditarik/DOM, panas-tabung bor jadi | Nyatakan apakah konstruksi yang mulus itu wajib |
| Pemrosesan lubang | Diasah, dikikis dan rolnya mengilap, siap diasah | Tentukan lubang penyisihan-yang telah selesai atau dikerjakan |
| Standar | ASTM A519/A519M, EN 10305-1, EN 10305-2, JIS G 3473, DIN 2391 lama dan persyaratan berbasis gambar | Sebutkan edisi standar dan persyaratan tambahan lainnya |
| Nilai baja karbon | E215, E235, E255, E355, MT1020, 1020, 1026, 1035, 1045 | Konfirmasikan kelas dan kondisi pengiriman |
| Nilai baja paduan | 25CrMo4, 42CrMo4, 4130, 4140 | Sifat mekanis harus dikaitkan dengan-kondisi perlakuan panas |
| Nilai warisan | ST35, ST45, ST52 | Jangan mengganti dengan grade modern tanpa tinjauan teknis |
| ID yang sudah jadi | Sekitar 5–450 mm / 0,197–17,717 inci | Ketersediaan tergantung pada kualitas, proses dan toleransi |
| Diameter luar | Sekitar 20–500 mm / 0,787–19,685 inci | Kombinasi OD, ID dan dinding harus diperiksa |
| Ketebalan dinding | Sekitar 0,5–50 mm / 0,020–1,969 inci | Tidak semua ketebalan tersedia di setiap diameter |
| Panjang | Panjang potongan hingga sekitar 12.000 mm / 39,4 kaki | Sebutkan toleransi panjang dan tunjangan pemesinan |
| Toleransi identitas | H8 atau H9; H7/H10 tunduk pada tinjauan teknis | Nilai toleransi ISO berubah seiring dengan ukuran lubang nominal |
| Kekasaran yang membosankan | Kisaran umum yang dikutip Ra 0,2–0,8 μm | Nilai akhir tergantung pada proses pengasahan/BPRS dan desain segel |
| Kondisi pengiriman | +C, +LC, +SR, +A atau +N jika ada | Nilai mekanis harus sesuai dengan kondisi yang dipesan |
| Perlindungan eksternal | Perlindungan yang diminyaki, difosfat, dihitamkan atau lainnya yang disetujui | Konfirmasikan periode penyimpanan dan lingkungan tujuan |
| Kondisi akhir | Polos, dipotong persegi-, dihaluskan, dimiringkan, atau dikerjakan dengan mesin | Gambar diperlukan untuk benang, port atau ujung khusus |
| Dokumentasi | MTC, laporan dimensi, laporan kekasaran, NDT, atau-pemeriksaan pihak ketiga | Cantumkan seluruh persyaratan dokumen pada RFQ dan PO |
Rentang di atas membentuk sampul kutipan umum. Hal ini tidak boleh ditafsirkan sebagai konfirmasi bahwa setiap kombinasi diameter, dinding, tingkatan, proses dan toleransi tersedia.
Toleransi Lubang Tabung H8 vs H9
H8 dan H9 adalah kelas toleransi ISO untuk diameter dalam yang sudah jadi. Ini bukan mutu baja,-spesifikasi kekasaran permukaan, atau peringkat tekanan.
Untuk lubang kelas H-, deviasi terendah adalah nol dan deviasi positif yang diizinkan berubah sesuai diameter lubang nominal.
Referensi Toleransi Lubang ISO
| Nominal ID Selesai | H8 Toleransi Lubang | H9 Toleransi Lubang |
| Lebih dari 18 hingga 30 mm | 0 / +0.033 mm | 0 / +0.052 mm |
| Lebih dari 30 hingga 50 mm | 0 / +0.039 mm | 0 / +0.062 mm |
| Lebih dari 50 hingga 80 mm | 0 / +0.046 mm | 0 / +0.074 mm |
| Lebih dari 80 hingga 120 mm | 0 / +0.054 mm | 0 / +0.087 mm |
| Lebih dari 120 hingga 180 mm | 0 / +0.063 mm | 0 / +0.100 mm |
| Lebih dari 180 hingga 250 mm | 0 / +0.072 mm | 0 / +0.115 mm |
| Lebih dari 250 hingga 315 mm | 0 / +0.081 mm | 0 / +0.130 mm |
| Lebih dari 315 hingga 400 mm | 0 / +0.089 mm | 0 / +0.140 mm |
Edisi ISO 286-2 dan interval ukuran lubang-yang berlaku harus dinyatakan dalam pesanan pembelian. Untuk lubang di luar tabel ini, mintalah konfirmasi toleransi ukuran tertentu.
Kapan Memilih H8
Pertimbangkan H8 ketika desain silinder memerlukan kontrol lubang yang lebih ketat, pengurangan variasi dimensi, atau kontrol yang lebih ketat pada rakitan piston/seal.
Kapan Memilih H9
H9 bisa mencukupi bila pengaturan segel dan pemandu memungkinkan izin lebih banyak dan biaya pengadaan lebih penting daripada toleransi H8 yang lebih ketat.
Pilihan yang tepat harus didasarkan pada gambar silinder dan-persyaratan sistem. Pemilihan H8 tidak mengkompensasi kebulatan, lancip, bergelombang, atau tekstur permukaan yang salah.
Diasah vs SRB: Bore Finish Mana yang Harus Anda Tentukan?
| Faktor Seleksi | Bor yang diasah | Skived & Roller-Lubang yang Terbakar |
| Prinsip pemrosesan | Penghapusan material abrasif | Pemotongan dilanjutkan dengan penghalusan plastik |
| Karakter permukaan yang khas | Lubang palka-terkendali | Permukaan mengkilap yang halus dan bertipe dataran tinggi |
| Koreksi geometri lubang | Kemampuan yang kuat untuk mengoreksi geometri lubang lokal | Kuat ketika tabung masuk dan perkakas dikontrol dengan benar |
| Efisiensi produksi | Cocok untuk kuantitas fleksibel dan kontrol hasil akhir | Sering kali lebih disukai untuk produksi{0}}bervolume lebih tinggi dan berulang |
| Perbaikan atau penyelesaian akhir yang terlalu besar | Sangat cocok | Memerlukan proses{0}}peninjauan khusus |
| Penerimaan permukaan | Ra plus-lintas/profil seperti yang ditentukan | Ra plus parameter dataran tinggi/profil seperti yang ditentukan |
| Pendekatan pembelian terbaik | Tentukan ID akhir, toleransi dan profil permukaan | Tentukan ID selesai, toleransi, profil dan rute tabung masuk |
Lubang yang secara visual terlihat seperti "cermin-tidak otomatis merupakan permukaan penyegelan terbaik. Lubang yang terlalu kasar dapat merusak segel, sedangkan permukaan yang terlalu halus dapat menyebabkan kurangnya pelumasan. Jika diminta oleh pemasok seal, tentukan parameter tambahan seperti Rz, Rpk, Rk, Rvk, rasio material, dan permukaan tanah, bukan menyetujui pengeboran hanya dengan Ra.
Panduan Pemilihan Materi dan Kelas
| Kelas Keluarga | Karakteristik Pengadaan | Perhatian Seleksi |
| E215 / E235 | Tingkat presisi{0}}kekuatan yang lebih rendah dengan karakteristik pembentukan dan pengelasan yang berguna | Konfirmasikan kondisi pengiriman dan sifat mekanik yang diperlukan |
| MT1020/1020/1026 | Nilai tabung mekanis karbon umum-untuk pemesinan dan fabrikasi silinder las | Nilai ASTM tidak menentukan lubang yang sudah diasah |
| Permintaan E355 / ST52 lama | Sering terpilih untuk-barel silinder industri dengan beban lebih tinggi | ST52 dan E355 tidak boleh dianggap dapat dipertukarkan secara otomatis |
| C35E / 1035 | Opsi karbon-sedang menawarkan potensi kekuatan dan kekerasan yang lebih besar | Kemampuan las dan perlakuan panas memerlukan perhatian tambahan |
| C45E / 1045 | Dipilih jika kekuatan, ketahanan aus, dan kinerja pemesinan penting | Prosedur pengelasan yang dipanaskan atau dikontrol mungkin diperlukan |
| 25CrMo4 / 4130 | Keluarga Chromium-molibdenum untuk aplikasi yang-sensitif terhadap kelelahan atau-kekuatan yang lebih tinggi | Konfirmasikan standar material, perlakuan panas, dan prosedur pengelasan |
| 42CrMo4 / 4140 | Kelompok paduan{0}}berkekuatan lebih tinggi untuk beban mekanis yang berat | Properti sangat bervariasi dengan quenching, tempering dan ukuran bagian |
Aturan Kelas Penting
Nama kelas yang serupa dari sistem ASTM, EN, DIN, SAE, JIS dan GB tidak secara otomatis setara. Sebelum menyetujui substitusi, bandingkan:
Komposisi kimia
Kondisi pengiriman
Persyaratan tarik dan luluh
Kekerasan
Persyaratan dampak
Rute-pengolahan panas
Kemampuan las
Standar dimensi
Inspeksi dan sertifikasi yang diperlukan
Standar yang Berlaku dan Penggunaannya yang Benar
| Standar | Ruang Lingkup Utama | Diasah-Catatan Pembelian Tabung |
| ASTM A519/A519M | Tabung mekanis baja karbon dan baja paduan mulus | Tambahkan proses ID selesai, toleransi, kekasaran, kelurusan dan proses pengasahan/SRB yang diperlukan ke PO |
| EN 10305-1 | Tabung yang ditarik dingin-yang mulus untuk aplikasi yang presisi | Tentukan grade baja dan kondisi pengiriman seperti +SR atau +N |
| EN 10305-2 | Tabung ditarik dingin-yang dilas untuk aplikasi presisi | Konfirmasikan rute pengelasan, variasi dinding, dan-persyaratan penyelesaian lubang |
| EN 10305-4 / EN 10305-6 | Tabung untuk sistem tenaga hidrolik dan pneumatik | Standar ini biasanya dikaitkan dengan pipa-saluran tekanan dan tidak boleh secara otomatis menggantikan spesifikasi-barel silinder |
| JIS G 3473 | Tabung baja karbon untuk barel silinder | Nyatakan persyaratan kelas, kelas dimensi, penyelesaian dan inspeksi |
| DIN 2391 | Persyaratan tabung presisi{0}}yang lama | Identifikasi edisi yang tepat dan rekonsiliasi terminologi-kelas ST dengan spesifikasi pembelian saat ini |
| ISO 286-2 | Kelas toleransi dan batas deviasi untuk lubang dan poros | Gunakan ini untuk menentukan batas lubang numerik H8/H9 untuk ukuran nominal yang relevan |
Manufaktur dan Pemrosesan Kustom
Tergantung pada konstruksi dan ukuran tabung yang dipesan, rute produksi dapat mencakup:
Verifikasi nomor-bahan mentah dan panas-
Produksi tabung dasar yang ditusuk atau dilas dengan mulus.-
Menggambar dingin atau menggambar di atas mandrel
Annealing, normalisasi atau menghilangkan stres
Pelurusan dan inspeksi dimensi
Persiapan tunjangan yang membosankan atau permesinan
Mengasah atau skiving secara presisi dan memoles roller
Pembersihan lubang dan verifikasi permukaan
Pemotongan, deburring, beveling atau pemesinan ujung CNC
Inspeksi akhir, penandaan, perlindungan karat dan pengepakan ekspor
Layanan Sekunder yang Tersedia
Mengasah dengan presisi
Skiving dan roller burnishing
Lubang yang dalam-membosankan
Dipotong-menjadi-pemrosesan yang panjang
Pembubutan CNC dan menghadap ujung
Threading dan persiapan akhir khusus
Penggilingan OD atau finishing eksternal yang disepakati
Minyak pencegah karat-yang bersifat fosfat dan sementara
Penandaan dan pengepakan khusus
Pemrosesan OEM berbasis{0}}gambar
Semua dimensi pemesinan khusus harus dikendalikan oleh gambar yang disetujui, bukan deskripsi lisan.
Inspeksi dan Dokumentasi Mutu
Rencana inspeksi tabung yang diasah-yang andal harus memverifikasi material, geometri tabung, dan permukaan lubang yang berfungsi.
| Daerah Inspeksi | Verifikasi Khas |
| Identitas materi | Kelas, nomor panas, standar produk dan kondisi pengiriman |
| Sifat kimia dan mekanik | Tinjauan dan pengujian MTC diwajibkan oleh standar atau PO yang berlaku |
| Ukuran | ID jadi, OD, ketebalan dinding, panjang dan dimensi ujung |
| Geometri membosankan | Kebulatan, lancip, silindris, variasi lokal dan kelurusan jika ditentukan |
| Kondisi permukaan | Pengukuran kekasaran/profil, inspeksi visual dan pemeriksaan goresan, lubang atau obrolan |
| Integritas tabung | UT, ET atau metode NDT lain yang disepakati bila berlaku |
| Pengujian tekanan atau kebocoran | Dilakukan hanya bila diwajibkan oleh standar yang berlaku atau spesifikasi pembelian |
| Ketertelusuran | Penandaan panas/batch dihubungkan dengan dokumen inspeksi |
| Kebersihan | Pembersihan lubang, kondisi kering dan ujung tertutup |
| Inspeksi independen | SGS, BV, TÜV atau agensi lain yang ditunjuk dapat diatur berdasarkan kesepakatan |
Dokumen Tersedia berdasarkan Pesanan
EN 10204 3.1 Sertifikat Uji Materi
Laporan inspeksi dimensi
Laporan kekasaran lubang
Laporan uji kekerasan atau mekanis
Laporan NDT jika ditentukan
Sertifikat Kesesuaian
Daftar pengepakan dan dokumen pengiriman komersial
Laporan-pemeriksaan pihak ketiga bila disusun secara terpisah
EN 10204 3.1 MTC dan inspeksi pihak ketiga yang independen-merupakan persyaratan yang berbeda. Nyatakan keduanya secara terpisah jika keduanya diperlukan.
Pengepakan Ekspor Dirancang untuk Melindungi Lubang yang Sudah Selesai
Permukaan bagian dalam yang telah selesai dapat rusak karena kelembapan, kontaminasi, benturan, atau ujung tabung yang tidak tertutup. Oleh karena itu pengepakan harus melindungi lubang dengan hati-hati seperti permukaan tabung luar.
Tindakan pengepakan yang tersedia meliputi:
Bersihkan dan keringkan lubang internal
Minyak pencegah karat-sementara
Tutup plastik atau ujung tabung yang tertutup rapat
VCI atau pembungkus tahan air
Spacer pelindung di antara tabung jadi
Bundel-berikat baja
Kotak kayu atau peti kayu lapis ekspor
Label identifikasi eksternal
Penahan kontainer untuk mengurangi pergerakan dalam transit
Untuk penyimpanan-jangka panjang, tujuan lembab, atau transportasi laut, nyatakan periode perlindungan-korosi yang diperlukan pada RFQ.
Aplikasi Tabung Silinder Diasah
Peralatan Konstruksi dan Pemindahan Tanah
Barel silinder untuk ekskavator, pemuat, buldoser, derek, peralatan beton, dan sistem pengangkat.
Mesin Pertanian
Silinder hidrolik digunakan pada traktor, pemanen, baler, peralatan pengolahan tanah dan perlengkapan pertanian.
Penanganan Penambangan dan Material
Silinder-tugas berat untuk mesin pertambangan, konveyor, penyangga hidraulik, forklift, dan peralatan-penanganan curah.
Mesin Industri
Tabung silinder untuk pengepres hidrolik, mesin cetak-injeksi, peralatan die-casting, peralatan mesin, dan otomasi industri.
Peralatan Bergerak dan Transportasi
Silinder-truk pembuangan, sistem pengangkat trailer, peralatan sampah, mesin pemeliharaan kereta api, dan sistem hidraulik bergerak lainnya.
Peralatan Pneumatik
Tabung presisi untuk aktuator pneumatik dan sistem industri di mana toleransi lubang dan penyelesaian permukaan sesuai dengan segel dan kondisi pengoperasian yang dipilih.
Mengapa Sumber Tabung Diasah dari Grup Dongmeng?
Pemilihan Produk Multi-Standar
Kami mendukung pengadaan di seluruh persyaratan pembelian ASTM, EN, DIN legacy, dan JIS, membantu pembeli membandingkan opsi kualitas, kondisi, dan pemrosesan sebelum memesan.
Base Tube dan Bore Finish Cocok Bersama
Kutipan tersebut memisahkan konstruksi tabung, kualitas material dan kondisi pengiriman dari persyaratan pengasahan akhir atau SRB. Hal ini mengurangi risiko menerima mutu baja yang benar dengan kondisi lubang yang salah.
Pemrosesan Khusus Berbasis Gambar-
Panjang potongan, toleransi, kelonggaran pemesinan, persiapan akhir, dan fabrikasi tambahan dapat ditinjau berdasarkan gambar Anda.
Inspeksi Ditetapkan Sebelum Produksi
MTC yang diperlukan, laporan dimensi, verifikasi kekasaran, NDT, dan inspeksi independen dapat dimasukkan ke dalam pesanan daripada diminta setelah produksi.
Ekspor-Pengemasan Berorientasi
Lubang yang sudah jadi dapat dibersihkan, dilindungi, dan ditutup sebelum pengepakan ekspor untuk mengurangi korosi dan penanganan kerusakan.
Satu Kontak Teknis untuk Pesanan
Xi'an Dongmeng Group Co, Ltd mengoordinasikan tinjauan spesifikasi, kutipan, pemrosesan, dokumentasi, pengepakan dan persyaratan pengiriman melalui satu kontak proyek.
Pertanyaan yang Sering Diajukan
1. Apa perbedaan antara tabung yang diasah dan tabung mulus biasa?
Tabung mulus menggambarkan konstruksi tabung. Tabung yang diasah menggambarkan lubang internal yang telah selesai. Tabung mulus belum siap untuk silinder-kecuali jika ID, toleransi, kekasaran, dan geometri yang diperlukan juga telah dilengkapi dan diperiksa.
2. Apakah permukaan-H9 memiliki kualitas akhir?
No H8 dan H9 adalah kelas toleransi dimensi. Mereka tidak menentukan kekasaran, kebulatan, tingkat material atau kapasitas tekanan. Persyaratan permukaan lubang harus dinyatakan secara terpisah.
3. Haruskah saya memilih lubang H8 atau H9?
Pilih sesuai dengan gambar, panduan piston, dan persyaratan segel. H8 memberikan kontrol dimensi yang lebih ketat, sementara H9 dapat mengurangi biaya pemrosesan bila desainnya memungkinkan toleransi lubang yang lebih luas.
4. Apakah tabung yang diasah lebih baik daripada tabung SRB?
Tidak ada proses yang lebih baik secara universal. Pengasahan menawarkan koreksi geometri yang fleksibel dan permukaan-garis silang yang terkontrol. SRB menarik karena produksi OEM yang efisien dan hasil akhir tipe dataran tinggi yang mulus. Sistem segel dan profil permukaan yang diperlukan harus menentukan pemilihan.
5. Bisakah E355 menggantikan ST52?
Jangan menyetujui penggantian berdasarkan nama saja. ST52 umumnya digunakan dalam spesifikasi lama, sedangkan E355 muncul dalam pembelian tabung presisi EN saat ini. Kimia, sifat mekanik, kondisi pengiriman, dimensi dan persyaratan inspeksi harus dibandingkan.
6. Apakah ASTM A519 merupakan standar pipa-tekanan hidrolik?
ASTM A519 adalah spesifikasi pipa-mekanis. Ini dapat menyediakan bahan dasar yang sesuai untuk barel silinder hidrolik, tetapi tidak secara independen menentukan lubang yang telah diasah atau menetapkan tekanan kerja yang aman dari silinder yang telah selesai.
7. Dapatkah Anda menyediakan 4130 atau 4140 tabung silinder yang diasah?
Nilai ini dapat ditinjau untuk-aplikasi silinder berkekuatan lebih tinggi. Harap berikan standar material,-kondisi perlakuan panas, sifat mekanik, dimensi, persyaratan pengelasan, dan rencana inspeksi yang diperlukan.
8. Kekasaran lubang apa yang harus saya tentukan?
Nilai yang benar bergantung pada bahan segel, pelumasan, kecepatan, tekanan, dan persyaratan-profil permukaan. Ra 0,2–0,8 μm adalah kisaran kutipan umum di berbagai produk yang diasah dan SRB, namun spesifikasi pemasok gambar atau segel harus mengatur.
9. Bisakah Anda memberikan ID khusus dan panjang potongan?
Dimensi khusus dan panjang potongan dapat ditinjau. Cantumkan ID akhir, OD atau ketebalan dinding, toleransi panjang, toleransi lubang, tunjangan pemesinan, dan jumlah pesanan.
10. Inspeksi apa yang dapat dilakukan?
Bergantung pada standar yang berlaku dan pesanan pembelian, inspeksi dapat mencakup peninjauan MTC, pengukuran dimensi, pengujian kekasaran, pengujian kekerasan, UT/ET, dan inspeksi-pihak ketiga yang independen.
11. Informasi apa yang mempengaruhi harga tabung asah?
Harga terutama dipengaruhi oleh kelas, konstruksi mulus atau dilas, ID dan OD jadi, ketebalan dinding, kelas toleransi, profil permukaan, panjang, jumlah pesanan, permesinan, pengujian, dokumentasi dan pengepakan.
12. Berapa MOQ dan waktu produksi?
MOQ dan waktu produksi bergantung pada apakah ukuran yang diminta tersedia dari produksi-tabung dasar yang ada, grade yang dipilih, perkakas, proses pengasahan atau BPRS, pengujian dan kuantitas. Nilai-nilai tersebut harus dikonfirmasi setelah tinjauan teknis dan bukan dinyatakan sebagai satu nilai universal.
13. Bagaimana seharusnya tabung yang diasah dikemas untuk pengiriman laut?
Lubang tersebut harus dibersihkan, dilindungi dari korosi, ditutup dan diisolasi dari kontaminasi. Pembungkus tahan air atau VCI, bundel bertali, kotak dan penahan kontainer dapat dipilih sesuai dengan tujuan dan jangka waktu penyimpanan.
14. Apa yang harus saya sertakan dalam RFQ?
Kirim standar dan edisi, kelas, kondisi pengiriman, konstruksi mulus atau dilas, proses pengeboran, ID, OD atau dinding, toleransi, kekasaran/profil, panjang, kuantitas, pemrosesan akhir, dokumen inspeksi, pengepakan dan tujuan.
Kirimkan Spesifikasi Tabung Asah Anda untuk Penawaran yang Akurat
Untuk tinjauan teknis yang lebih cepat, salin dan lengkapi format RFQ berikut:
Standar dan edisi:
Kelas baja:
Kondisi pengiriman:
Mulus / dilas / DOM:
Diasah / SRB / siap diasah :
ID yang sudah jadi:
OD atau ketebalan dinding:
Toleransi tanda pengenal:
Kekasaran/profil permukaan:
Toleransi panjang dan panjang:
Persiapan akhir atau pemesinan:
Kuantitas:
Persyaratan inspeksi dan dokumen:
Persyaratan pengepakan:
Pelabuhan tujuan:
Aplikasi dan kondisi kerja:
Lampiran gambar:
Hubungi Xi'an Dongmeng Group Co., Ltd.
Telepon: +86 157 6921 4734
E-mail:office@dongmjd.com
Ada apa:Dong: +86 157 6921 4734
Kantor:Kamar 4107, Gedung Runfeng, Jalan Baru Sanqiao, Distrik Weiyang, Kota Xi'an, Provinsi Shaanxi
Minta Penawaran Tabung yang Diasah
Kirim Gambar Anda
Xi'an Dongmeng Group Co, Ltd adalah salah satu produsen dan pemasok tabung terasah terkemuka di Cina. Kami dengan hangat menyambut Anda untuk membeli atau grosir tabung diasah murah yang tersedia di sini dari pabrik kami. Semua produk yang disesuaikan dengan kualitas tinggi dan harga yang kompetitif. Untuk sampel gratis, hubungi kami sekarang.
ASTM A519 1045 Tabung Baja Mulus Diasah Untuk Silinder Hidrolik, ASTM A519 Tabung Silinder Hidrolik, JIS G 3473 Tabung Silinder HidrolikProduk Populer